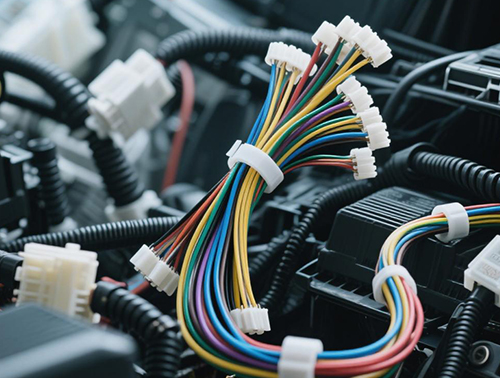
В автомобилестроении автоматизированные сварочные линии используют промышленных роботов для высокоточных операций — точечной, дуговой и лазерной сварки. Эти роботы должны выполнять движения с субмиллиметровой точностью и поддерживать связь в реальном времени с датчиками, контроллерами и источниками питания. Кабели управления как критическое звено передачи сигналов и питания играют решающую роль в обеспечении надёжности работы. В статье рассмотрено, как специальная конструкция кабеля и стратегии прокладки обеспечивают точность робота и стабильность сигнала в тяжёлых условиях сварки.
1. Технология экранирования: блокировка электромагнитных помех (ЭМП) от сварочных процессов
Сварочное оборудование создаёт интенсивные ЭМП за счёт электрических дуг, разрядов больших токов и радиочастотных (РЧ) помех. Неэкранированные кабели подвержены искажению сигнала, что приводит к ошибкам позиционирования робота или нестабильности сварки.
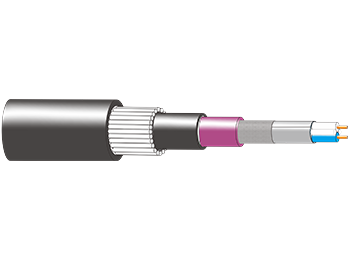
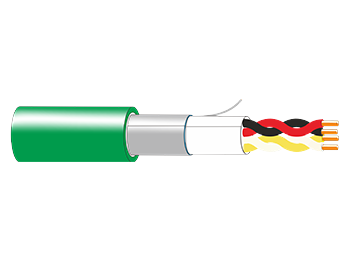
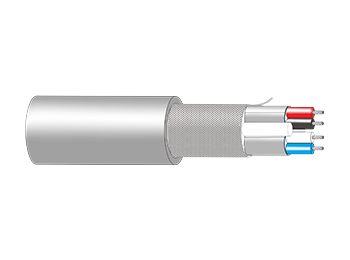
Многослойное экранирование: высококачественные кабели управления сочетают алюминиево-полиэстеровую фольгу (100 % покрытия) и оплётку из лужёной меди (≥85 %). Фольга блокирует высокочастотные помехи (>1 МГц), а оплётка ослабляет низкочастотные помехи (например, от сварочных трансформаторов).
Витая пара: для дифференциальной передачи сигнала (например, CAN или EtherCAT) применяйте витые пары с малым шагом (≤10 мм) для подавления синфазных помех. Это снижает перекрёстные помехи более чем на 40 дБ на частоте 100 МГц и обеспечивает точную обратную связь энкодера.
Пример: на сборочной линии BMW при точечной сварке возникали периодические сбои робота из-за ошибок энкодера, вызванных ЭМП. Замена стандартных кабелей на варианты с двойным экраном (фольга + оплётка) и витыми парами устранила сбои сигнала и повысила стабильность сварки до 99,7 %.
2. Выбор материалов: стойкость к нагреву, химии и механическим нагрузкам
В сварочных цехах автомобильных заводов кабели подвергаются воздействию экстремальных температур, брызг расплавленного металла и абразивных частиц.
Термостойкая изоляция: для силовых кабелей (например, приводов двигателей) применяйте изоляцию из сшитого полиэтилена (XLPE) или силиконовой резины, выдерживающую длительные температуры до 180 °C. Для сигнальных кабелей выбирайте оболочки из фторполимера (FEP), рассчитанные на кратковременное воздействие 200 °C.
Химически стойкие оболочки: оболочки из полиуретана (PUR) или термопластичного эластомера (TPE) устойчивы к сварочным флюсам, гидравлическим маслам и чистящим средствам. PUR обеспечивает втрое большее сопротивление истиранию, чем ПВХ, продлевая срок службы кабеля в зонах интенсивного движения.
Гибкие жилы: тонкопроволочная медь (класс 6 по IEC 60228) с проволоками ≥0,08 мм² обеспечивает долговечность при многократных движениях робота. Избегайте одножильных проводников, которые ломаются при изгибе.
3. Механическая конструкция: минимизация нагрузок и обеспечение долговечности
Роботы на сварочных линиях часто выполняют 10–20 циклов в минуту, подвергая кабели постоянному изгибу и натяжению.
Оптимизированный радиус изгиба: проектируйте кабели с минимальным радиусом изгиба ≥6 наружных диаметров (НД). Для кабельных цепей применяйте кабели, рассчитанные на 10 млн циклов изгиба (например, серия Igus CHAINFLEX CF880).
Системы разгрузки натяжения: используйте формованные разгрузочные муфты в местах подключения разъёмов для равномерного распределения тянущих усилий. В зонах высокой вибрации применяйте разъёмы M12 с металлическим корпусом и пружинными фиксаторами, предотвращающими ослабление.
Правила прокладки: избегайте резких изгибов у сочленений робота, используя изогнутые кабельные лотки или сервисные петли. Оставляйте 10–15 % запаса, чтобы предотвратить повреждения от натяжения при полном ходе.
4. Мониторинг в реальном времени и предиктивное обслуживание
Современные сварочные линии оснащаются IoT-датчиками для упреждающего контроля состояния кабеля.
Непрерывный контроль сопротивления: встраивайте микродатчики в кабели для выявления деградации жилы (например, рост сопротивления более чем на 10 % вызывает сигнал тревоги).
Тепловизионное сканирование: используйте инфракрасные камеры для выявления горячих точек в местах соединений и разъёмов, которые могут указывать на ослабленный контакт или пробой изоляции.
Предиктивная аналитика: объединяйте исторические данные об отказах с машинным обучением для прогнозирования срока службы кабеля и плановой замены во время регламентных остановок.
Этот веб-сайт использует файлы cookie, чтобы обеспечить вам максимально эффективное использование нашего веб-сайта.
 English
 Español
 Deutsch
 العربية


 телефон
Комментарий
(0)