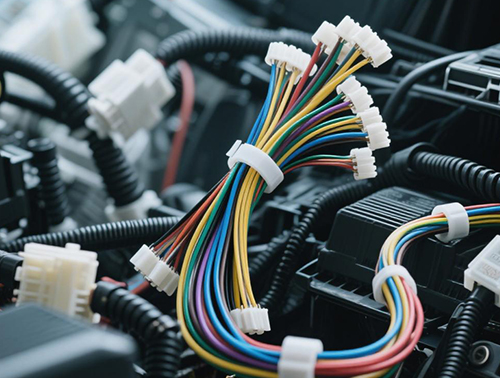
In der Automobilfertigung setzen automatisierte Schweißlinien auf Industrieroboter, um hochpräzise Aufgaben wie Punktschweißen, Lichtbogenschweißen und Laserschweißen auszuführen. Diese Roboter müssen Bewegungen mit Submillimetergenauigkeit ausführen und dabei in Echtzeit mit Sensoren, Steuerungen und Stromversorgungen kommunizieren. Steuerkabel sind als kritisches Glied der Signal- und Energieübertragung entscheidend für die Betriebszuverlässigkeit. Dieser Artikel zeigt, wie spezielles Kabeldesign und Verlegestrategien die Robotergenauigkeit und Signalstabilität in rauen Schweißumgebungen sichern.
1. Schirmtechnik: Blockierung elektromagnetischer Störungen (EMV) aus Schweißprozessen
Schweißgeräte erzeugen durch Lichtbögen, Hochstromentladungen und Hochfrequenz-(HF-)Rauschen intensive EMV-Störungen. Ungeschirmte Kabel können Signalschwankungen erleiden, die zu Positionierfehlern des Roboters oder zu ungleichmäßigen Schweißnähten führen.
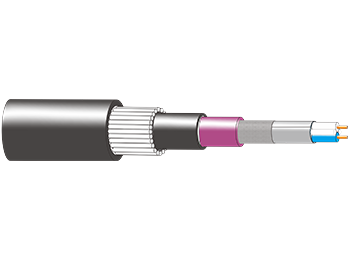
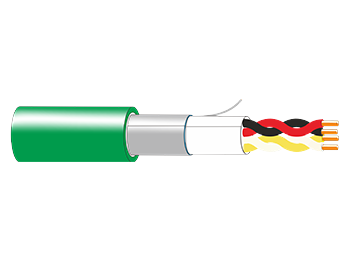
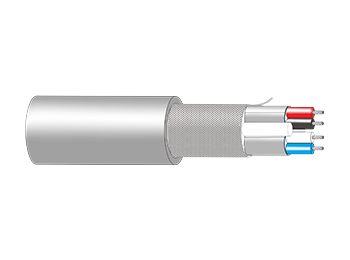
Mehrschichtschirmung: Hochleistungs-Steuerkabel kombinieren Aluminium/Polyester-Folie (100 % Abdeckung) mit einem verzinnten Kupfergeflecht (≥85 %). Die Folie blockiert hochfrequente Störungen (>1 MHz), während das Geflecht niederfrequente Störungen (z. B. von Schweißtransformatoren) dämpft.
Verdrillte Adernpaare: Für die differenzielle Signalübertragung (z. B. CAN-Bus oder EtherCAT) sind verdrillte Paare mit enger Schlaglänge (≤10 mm) zu verwenden, um Gleichtaktstörungen zu unterdrücken. Dies reduziert Übersprechen bei 100 MHz um über 40 dB und sichert eine präzise Geberrückmeldung.
Beispiel: Eine BMW-Montagelinie erlitt beim Punktschweißen zeitweise Roboterstörungen durch EMV-bedingte Geberfehler. Der Austausch der Standardkabel gegen doppelt geschirmte Varianten (Folie + Geflecht) und verdrillte Paare beseitigte die Signalspitzen und verbesserte die Schweißkonsistenz auf 99,7 %.
2. Materialauswahl: Beständigkeit gegen Hitze, Chemikalien und mechanische Belastung
Schweißumgebungen in der Automobilfertigung setzen Kabel extremen Temperaturen, Spritzern geschmolzenen Metalls und abrasiven Partikeln aus.
Hitzebeständige Isolierung: Für Leistungskabel (z. B. Motorantriebe) sind Isolierungen aus vernetztem Polyethylen (XLPE) oder Silikonkautschuk zu verwenden, die Dauertemperaturen bis 180 °C standhalten. Für Signalkabel eignen sich Fluorpolymermäntel (FEP), die für kurzzeitige Belastung bis 200 °C ausgelegt sind.
Chemikalienbeständige Mäntel: Mäntel aus Polyurethan (PUR) oder thermoplastischem Elastomer (TPE) widerstehen Schweißflussmitteln, Hydraulikölen und Reinigungsmitteln. PUR bietet die dreifache Abriebfestigkeit von PVC und verlängert die Kabellebensdauer in stark bewegten Bereichen.
Flexible Leiter: Feindrähtiges Kupfer (Klasse 6 nach IEC 60228) mit Einzeldrähten ≥0,08 mm² gewährleistet Dauerfestigkeit bei wiederholter Roboterbewegung. Massivleiter sind zu vermeiden, da sie bei Biegung brechen.
3. Mechanisches Design: Belastungen minimieren und Langlebigkeit sichern
Roboter in Schweißlinien führen oft 10–20 Zyklen pro Minute aus, was Kabel dauerhaft biegt und unter Zug setzt.
Optimierter Biegeradius: Kabel mit einem Mindestbiegeradius ≥6 × Außendurchmesser (AD) auslegen. Für Energieführketten sind Kabel für 10 Millionen Biegezyklen einzusetzen (z. B. Igus CHAINFLEX CF880).
Zugentlastungssysteme: An den Steckerschnittstellen geformte Knickschutztüllen verteilen die Zugkräfte gleichmäßig. In stark vibrierenden Bereichen sind metallummantelte M12-Steckverbinder mit Federverriegelung gegen Lockern einzusetzen.
Bewährte Verlegungspraxis: Scharfe Biegungen nahe der Robotergelenke durch gebogene Kabelkanäle oder Serviceschlaufen vermeiden. 10–15 % Reserve vorsehen, um zugbedingte Schäden über den gesamten Verfahrweg zu verhindern.
4. Echtzeitüberwachung und vorausschauende Wartung
Moderne Schweißlinien integrieren IoT-Sensoren zur proaktiven Überwachung des Kabelzustands.
Kontinuierliche Widerstandsüberwachung: In Kabeln integrierte Mikrosensoren erkennen Leiterabbau (z. B. löst ein Widerstandsanstieg von über 10 % einen Alarm aus).
Thermografische Scans: Infrarotkameras identifizieren Hotspots an Kabelverbindungen oder Steckern, die auf lockere Verbindungen oder Isolationsdurchbrüche hindeuten.
Vorausschauende Analytik: Historische Ausfalldaten in Kombination mit maschinellem Lernen prognostizieren die Kabellebensdauer und ermöglichen den vorbeugenden Austausch während geplanter Stillstandszeiten.
Diese Website verwendet Cookies, um sicherzustellen, dass Sie das beste Erlebnis auf unserer Website erhalten.
 English
 Español
 Pусский
 العربية


 Telefon
Kommentar
(0)