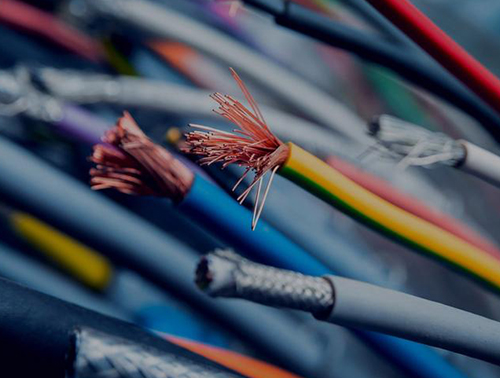
Schleppkettenkabel, unverzichtbar für automatisierte Maschinen, Roboterarme und CNC-Systeme, sind durch wiederkehrende Biegebewegungen extremen mechanischen Belastungen ausgesetzt. Herkömmliche Kabel fallen häufig vorzeitig aus – durch Leiterermüdung, Risse in der Isolierung oder Abrieb des Außenmantels. Um diese Herausforderungen zu bewältigen, setzen Hersteller fortschrittliche Werkstoffe und konstruktive Lösungen ein, die 10 Millionen Biegezyklen und eine Lebensdauer von über 5 Jahren ermöglichen. Dieser Artikel erläutert die wichtigsten Innovationen der Kabeltechnik.
1. Ultra-flexible Leiterkonstruktion: Minimierung der Metallermüdung
Konventionelle einadrige Kupferdrähte brechen bei zyklischer Biegung schnell. Moderne Lösungen verwenden vieladrige, ultrafeine Leiter aus sauerstofffreiem Kupfer (OFC) mit Durchmessern von 0,08–0,1 mm und einer Schlaglänge von ≤12 Leiterdurchmessern. Ein 10-adriges Kabel für Robotergelenke nutzt beispielsweise OFC-Bündel mit 64 Einzeldrähten, wodurch die Belastung gleichmäßig auf die Filamente verteilt wird. Tests zeigen, dass solche Leiter 20 Millionen Biegezyklen ohne Bruch überstehen – im Vergleich zu 2 Millionen bei einadrigen Alternativen.
Um die Dauerfestigkeit weiter zu erhöhen, kommen in einigen Ausführungen hochfeste Kupferlegierungen (z. B. Cu-Sn-Zn) oder kohlenstofffaserverstärkte Kerne zum Einsatz, die die Dehnung unter Zug um 40 % reduzieren und dabei die Leitfähigkeit erhalten.
2. Mehrschichtige Mantelwerkstoffe: Flexibilität und Verschleißfestigkeit im Gleichgewicht
Der Außenmantel muss Abrieb, Chemikalien und UV-Strahlung widerstehen und dabei flexibel bleiben. Zu den Innovationen zählen:
Polyurethan (PUR) mit Mikrokeramik-Füllstoffen: Dieser Verbundwerkstoff erreicht 10 Millionen Biegezyklen und eine Shore-A-Härte von 92 und übertrifft damit Standard-PUR (5 Millionen Zyklen).
Thermoplastisches Elastomer (TPE) mit Aramidfasern: Für ölbelastete Umgebungen geeignet, erfüllt das Material die Norm ISO 1817 zur Kraftstoffbeständigkeit und senkt die Verschleißrate um 60 % gegenüber unverstärktem TPE.
Silikonkautschuk für extreme Temperaturen: Für -60 °C bis +200 °C ausgelegt, verhindert er Mantelrisse in Schweißrobotern, die nahe geschmolzenem Metall arbeiten.
Innerhalb des Mantels ersetzt eine unter hohem Druck geformte Innenhülle aus modifiziertem PVC oder TPE die losen Füllstoffe und verhindert eine Leiterverlagerung beim Biegen.
3. Spannungsverteilende Konstruktionen
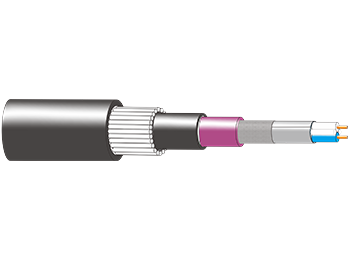
„Mehrschichtiger“ Aufbau: Jede Lage hat eine eigene Funktion:
Zentraler Zugentlastungskern: Ein massiver oder geflochtener Aramidfaserstab nimmt die axiale Zugkraft auf.
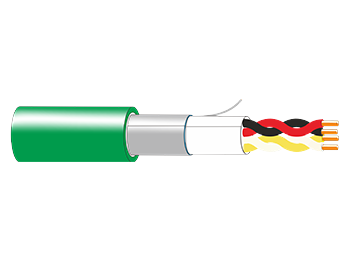
Leiterbündel: Gruppen aus 4–12 isolierten Adern werden unter optimierten Winkeln (15°–20°) verdrillt, um Flexibilität und Signalintegrität auszubalancieren.
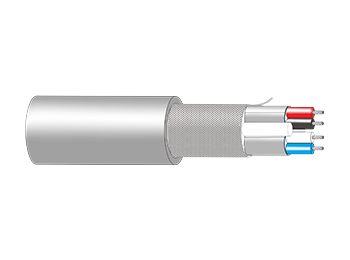
Doppelschirmung: Aluminiumfolie + verzinntes Kupfergeflecht (≥85 % Abdeckung) blockiert EMV-Störungen in Hochgeschwindigkeits-Datenkabeln, während ein Erdungsdraht die Schirmkontinuität sicherstellt.
Verdrillungsschutz: Bei Kabeln in vertikalen Energieführketten wirkt eine helixförmige Wicklung der Torsion entgegen und reduziert die Leiterverhedderung um 75 %.
4. Leistungsvalidierung und industrielle Anwendungen
Laborversuche simulieren reale Bedingungen:
Biegeradius: Kabel müssen eine dynamische Biegung von ≥7,5 × Außendurchmesser überstehen (z. B. 10-mm-Kabel bei 75 mm Radius getestet).
Beschleunigte Alterung: 1.000 Stunden bei 85 °C/85 % r. F. zeigen keine Mantelschädigung.
Feldversuche: In einem deutschen Automobilwerk reduzierten PUR-Mantelkabel mit Aramidkern die Stillstandszeiten über 3 Jahre um 80 % und sparten 120.000 € pro Jahr und Produktionslinie.
Diese Website verwendet Cookies, um sicherzustellen, dass Sie das beste Erlebnis auf unserer Website erhalten.
 English
 Español
 Pусский
 العربية


 Telefon
Kommentar
(0)